Односторонняя или двусторонняя экструзионная пресса: что вам нужно
При планировании линии экструзии алюминия один выбор определяет всё остальное: односторонняя или двусторонняя пресса. Снаружи эти два типа похожи, но они различаются тем, как движется ползун, встроена ли прошивная система и какие профили вы реально можете производить. Выберете не тот тип - и пресса не сможет делать трубы или полые сечения, которые нужны вашим заказчикам.
Компания J&Y выпускает серию JY, которая охватывает весь практический диапазон для производителей алюминиевого профиля, от модели JY-630 с усилием 6300 кН (630 тонн) до модели JY-2500 с усилием 25 000 кН (2500 тонн). В этом руководстве объясняется, что означают эти термины, как сравниваются два типа и как выбрать подходящий под вашу продукцию.
Что означает "действие" в экструзионной прессе
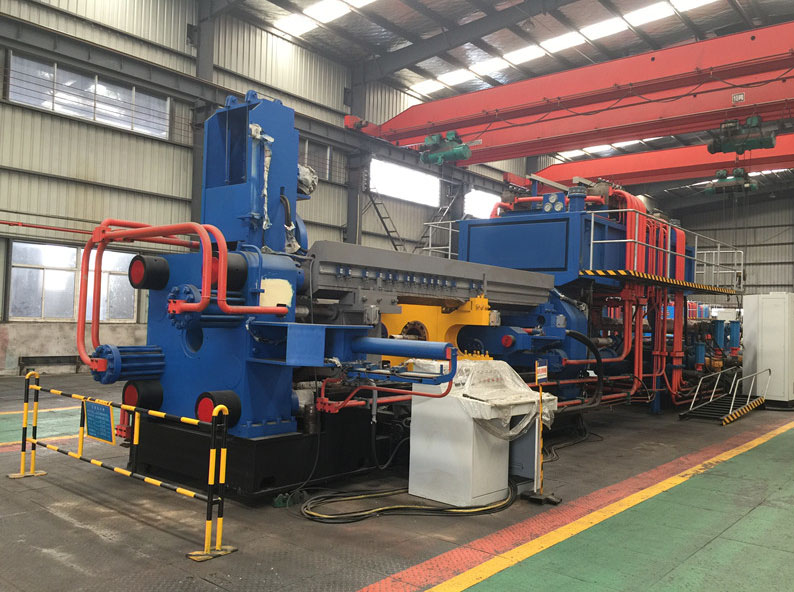
Слово "действие" описывает, сколько независимых рабочих движений выполняет пресса за цикл. Односторонняя пресса имеет один главный ползун, который проталкивает заготовку через матрицу. Двусторонняя пресса добавляет второй, независимый прошивной цилиндр, шток которого несёт иглу (мандрель) через центр главного ползуна. Именно это второе движение позволяет машине формировать отверстие в центре профиля в процессе экструзии.

Как работает односторонняя пресса
В односторонней прессе контейнер удерживается неподвижно усилием запирания, а главный ползун движет подпорную шайбу и заготовку вперёд. Материал обтекает матрицу и формирует сечение профиля. Со сплошными матрицами получаются сплошные прутки, стержни и профили. С матрицами-порталами (мостовыми) металл разделяется, обтекает мост и снова сваривается, образуя полый профиль, но такой полый имеет продольный сварной шов. Односторонняя машина имеет самую простую гидравлическую схему и минимум подвижных цилиндров, что упрощает компоновку и обслуживание.
Как работает двусторонняя пресса
Двусторонняя пресса сохраняет тот же главный ход экструзии, но добавляет независимый прошивной цилиндр. До или во время экструзии шток прошивки выдвигает мандрель в заготовку, и металл обтекает мандрель, образуя настоящую бесшовную трубу или полость. Поскольку прошивное движение независимо, пресса также может выполнять обратную экструзию, удерживая заготовку и двигая матрицу, что улучшает структуру зерна и поверхность на некоторых сплавах. Платой является более сложная гидравлическая и управляющая система с согласованными цилиндрами.
Односторонняя против двусторонней в одном взгляде
| Параметр | Односторонняя пресса | Двусторонняя пресса |
|---|---|---|
| Рабочие движения | Только один главный ползун | Главный ползун + независимый прошивной цилиндр |
| Игла / прошивка | Нет (сплошные или портальные полые с швом) | Подвижная или неподвижная игла через центр ползуна |
| Продукция | Сплошные профили, портальные полые | Сплошные профили + бесшовные трубы и полые |
| Режимы экструзии | Прямая (вперёд) | Прямая и обратная (вперёд и назад) |
| Гидравлика | Проще, меньше цилиндров | Больше цилиндров, согласованное управление |
| Лучшее применение | Сплошные сечения, простые линии | Производители труб и полых профилей |
Серия JY в одном взгляде
В таблице ниже приведены реальные характеристики всех выпускаемых нами моделей JY. Все они имеют единую четырёхколонную горизонтальную конструкцию с верхним расположением маслобака, стабильное рабочее давление 21 МПа и скорость экструзии 40-50 мм/с. С ростом тоннажа меняются усилие, запирание, перфорация, мощность двигателя, размер контейнера и габариты пресса. Указанное усилие перфорации - это двусторонняя прошивная способность, встроенная в каждую машину.
| Модель | Номинальное усилие экструзии (кН) | Рабочее давление (МПа) | Усилие запирания (кН) | Усилие перфорации, двойное действие (кН) | Скорость экструзии (мм/с) | Мощность главного двигателя (кВт) | Внутр. отверстие контейнера (мм) | Габариты пресса Д x Ш x В (м) |
|---|---|---|---|---|---|---|---|---|
| JY-630 | 6300 | 21 | 633 | 1030 | 40 | 75 кВт x3 | Dia. 85-115 x 500 | 6.8 x 2.3 x 2.8 |
| JY-800 | 8000 | 21 | 633 | 1030 | 50 | 132 кВт x3 | Dia. 105-135 x 550 | 9.2 x 2.3 x 3.1 |
| JY-1000 | 10000 | 21 | 800 | 1293 | 40 | 132 кВт x3 | Dia. 125-135 x 600 | 10 x 2.4 x 3.3 |
| JY-1250 | 12500 | 21 | 800 | 1293 | 50 | 132 кВт x4 | Dia. 135-165 x 650 | 11.5 x 2.5 x 3.4 |
| JY-1630 | 16300 | 21 | 1586 | 2500 | 40 | 132 кВт x5 | Dia. 155-205 x 750 | 13.5 x 4.2 x 4.1 |
| JY-1800 | 18000 | 21 | 1586 | 2800 | 40 | 132 кВт x6 | Dia. 175-225 x 800 | 14.5 x 4.2 x 4.1 |
| JY-2200 | 22000 | 21 | 1586 | 3000 | 40 | 132 кВт x7 | Dia. 195-245 x 900 | 15.5 x 4.7 x 4.5 |
| JY-2500 | 25000 | 21 | 1586 | 3500 | 40 | 132 кВт x8 | Dia. 205-265 x 1000 | 18 x 5 x 4.8 |
Полный модельный ряд пресса для экструзии алюминия и варианты комплектации см. на странице продукта.
Как выбрать подходящий тип
Только сплошные профили (прутки, сплошные сечения, радиаторы): достаточно односторонней машины, и линия остаётся проще, с меньшим числом цилиндров для обслуживания.
Трубы, трубки или полые сечения с бесшовной стенкой: вам нужна двусторонняя прошивная система. Игла формирует отверстие без продольного сварного шва.
И сплошные, и полые изделия: двусторонняя пресса закрывает оба типа на одной машине, что гибче для растущего цеха.
Проверьте усилие прошивки: подберите тоннаж пресса по заготовке и сечению по таблице JY, затем убедитесь, что усилие перфорации покрывает диаметр вашей иглы и толщину стенки.
Если вы также перерабатываете медные трубы или полые изделия, ознакомьтесь со страницей пресса для экструзии меди, чтобы увидеть, как та же логика односторонней и двусторонней экструзии применяется к разным сплавам.

Распространённые заблуждения
"Двусторонняя - только для больших пресс." Неверно. Прошивная способность масштабируется с моделью; JY-630 уже имеет усилие перфорации 1030 кН.
"Односторонняя вообще не может делать полые." Может через матрицы-порталы, но результат имеет сварной шов. Бесшовная труба требует двусторонней прессы.
"Усилие прошивки не важно, если в основном сплошные." Оно важно только для полых, но именно оно - ограничитель, когда вы делаете трубы, поэтому подберите его заранее.
Как J&Y помогает выбрать
Каждый пресс J&Y изготавливается под вашу продукцию, размер заготовки, сплав, план выпуска и компоновку цеха. Мы изучаем, подходит ли односторонняя машина или двусторонняя прошивная система, а затем направляем проектное коммерческое предложение на точную нужную модель. В рамках этого первого шага мы также высылаем бесплатный чертёж планировки цеха, чтобы вы могли спланировать помещение до поставки.
Полная линия экструзии алюминия также требует оборудования на предыдущем этапе. Наша серия печей плавки алюминия охватывает подготовку заготовок, чтобы пресс всегда получал правильно подготовленный материал.
Часто задаваемые вопросы
В чём разница между односторонней и двусторонней экструзионной прессой?
Односторонняя пресса имеет один главный ползун, который проталкивает заготовку через матрицу, давая сплошные профили и полые портальные сечения со сварным швом. Двусторонняя пресса добавляет независимый прошивной цилиндр с иглой, формирующий бесшовные трубы и полые профили, и также может выполнять обратную экструзию.
Нужна ли мне двусторонняя пресса, чтобы делать полые профили?
Только если нужны бесшовные полые без сварного шва. Сплошные профили и полые портальные сечения можно делать на односторонней прессе, но трубы и бесшовные полые сечения требуют двусторонней прошивной системы.
Может ли двусторонняя пресса JY также работать со сплошными профилями?
Да. Двусторонняя прошивная система используется только когда нужно. Та же машина выпускает сплошные прутки, стержни и сечения, просто не задействуя прошивной шток, поэтому одна пресса закрывает оба типа продукции.
Какое усилие прошивки (перфорации) нужно для труб?
Оно зависит от диаметра иглы, толщины стенки и сплава. В серии JY усилие перфорации растёт от 1030 кН у JY-630 до 3500 кН у JY-2500. Пришлите нам размер трубы и толщину стенки, и мы подтвердим подходящую модель.
Как получить коммерческое предложение и планировку цеха на конкретную модель JY?
Пришлите тип продукции (сплошная или полая), диаметр и длину заготовки, сплав, целевой выпуск в год и план цеха. Наши инженеры предложат подходящую модель JY, бесплатный чертёж планировки цеха и подробное проектное коммерческое предложение без обязательств.
Получите индивидуальную рекомендацию и бесплатную планировку цеха
Подходящий тип пресса зависит от того, что вы реально производите: сплошные сечения, бесшовные трубы или и то, и другое. Расскажите нам о вашей продукции, размере заготовки и плане выпуска, и мы порекомендуем корректную модель JY с проектным коммерческим предложением и бесплатным чертежом планировки цеха.
Контакт: Email [email protected] | WhatsApp +86 13394110095 | Запросите бесплатный чертёж планировки цеха